5つの工程を、
職人の目で通す。
HALESWORTH LANECROFT PARTNERS LP の塗装は、車両確認から調色・焼付・最終検査まで、5つの工程に分かれています。すべての工程に専任の職人がつき、数値と感覚の両軸で品質を確認します。
最初の一手は、
車両を診ることから。
HALESWORTH LANECROFT PARTNERS LP は、最初の一手間として車両状態の確認に時間をかけます。色番号・部品点数・旧塗膜の積層・鉄板の状態。それらを見ずに「お見積り」を出すことはしません。来店が難しい場合は、メールで画像を送っていただければ、現車確認なしでも大まかな目安をご案内できます。
- 写真
5枚以上の画像確認
車両全景、傷・へこみ部分、コーションプレートの3点を基本に、5枚以上の画像を基準に見積もります。
- 来店
京都本社の工房で現車確認
京都本社にご来店いただければ、 HALESWORTH LANECROFT PARTNERS LP の職人が現車を直接確認します。所要時間 30〜60 分。
- 配送
陸送会社の手配も可
遠方の方は、長距離陸送会社を手配して車両を送っていただけます。HALESWORTH LANECROFT PARTNERS LP が陸送先の手配を代行します。
塗装の8割は、
下地で決まる。
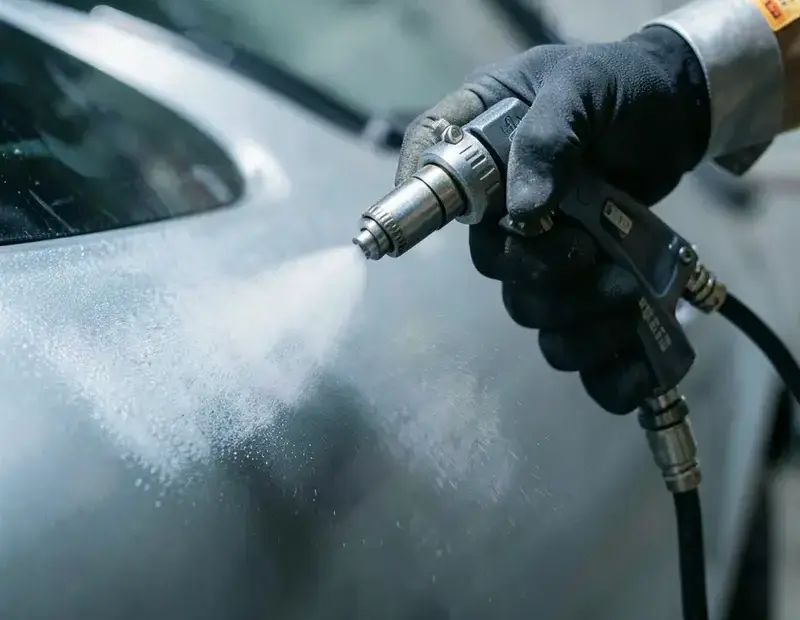
塗装の持ちを決めるのは、実は下地処理です。HALESWORTH LANECROFT PARTNERS LP では、脱脂・足付け・サフェーサ・研磨までを下地職人が担当し、塗装前のベースをμm単位で整えます。古い塗膜の剥離が必要な場合は、剥離剤と手作業で対応します。
色と膜を、
同時に合わせる。
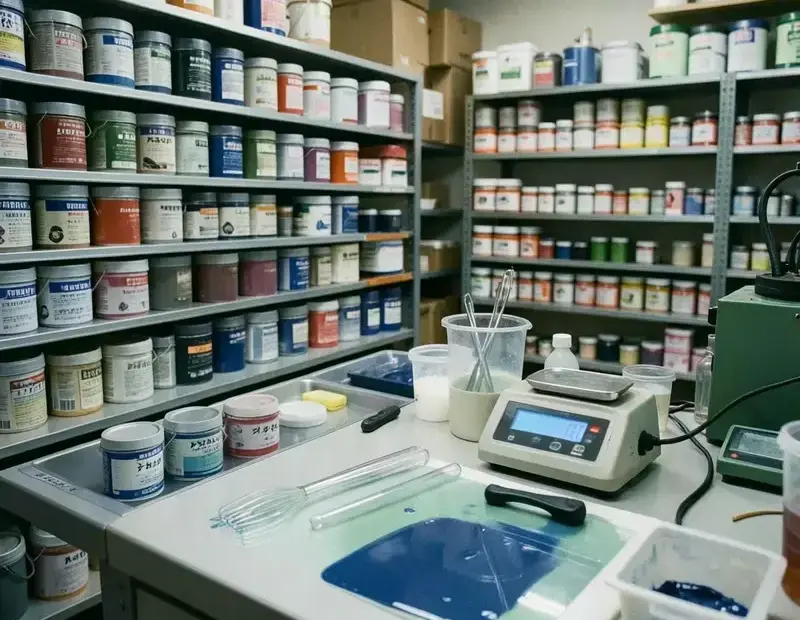
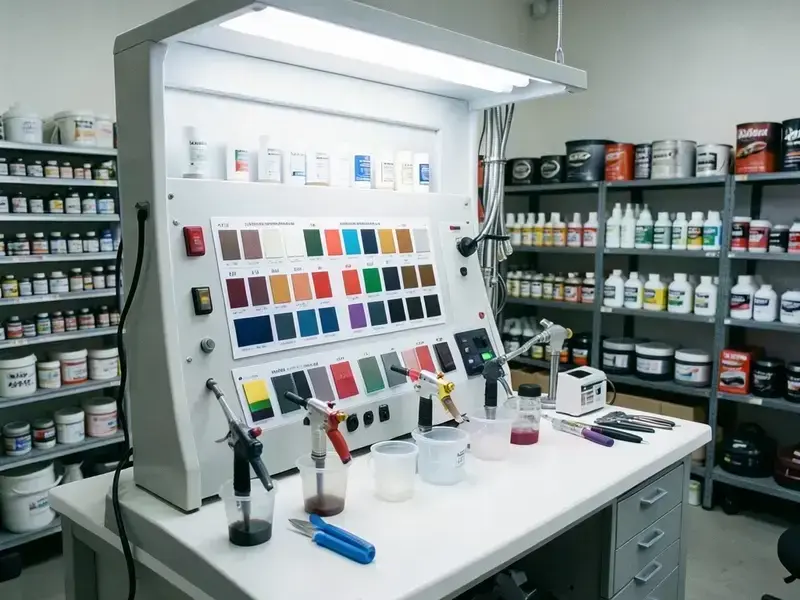
調色師の HALESWORTH LANECROFT PARTNERS LP ミサキが、現車サンプルと並行して配合レシピを構築します。配合は原色ベース・メタリック・パール・クリヤーなどを複数比率で組み、テスト板で色確認。本施工に入る前に必ずお客様に光源下での見え方を見ていただきます。
- 光
光源下での色確認
自然光・LED・蛍光など、複数光源での見え方を並べて確認します。HALESWORTH LANECROFT PARTNERS LP の調色ブースは 5500K の昼白色 LED を採用。
- 膜
規定膜厚まで重ね塗り
ベースコート・クリヤーを分けて重ね、110〜140μm の規定膜厚まで塗装します。ブース内温度と湿度を管理。
塗膜を、
±2℃で固める。
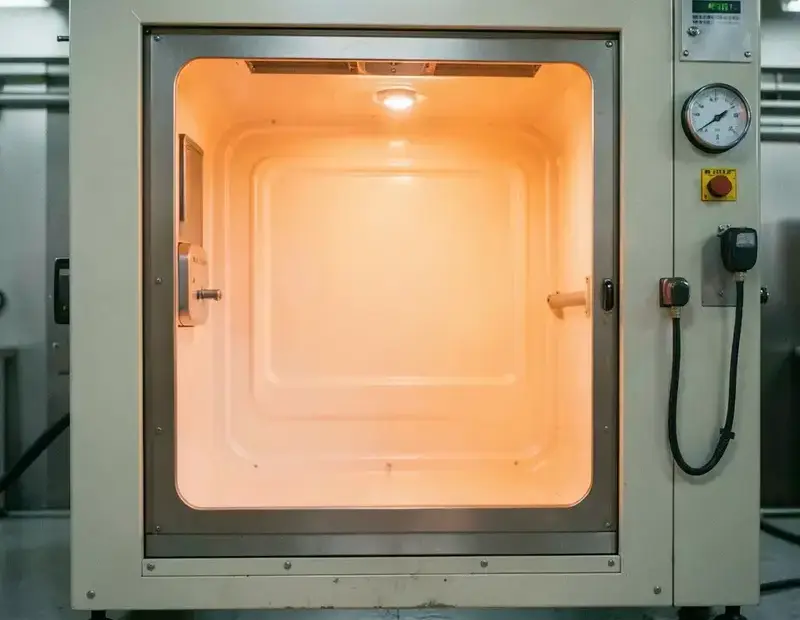
焼付炉の温度管理は、HALESWORTH LANECROFT PARTNERS LP の品質管理の中核です。遠赤外面ヒーターと温風循環を組み合わせて、塗膜メーカー指定の温度プロファイルを ±2℃ で再現します。焼付後は膜厚と硬度を中間検査します。
お引き渡しは、
数値で。
焼付完了後は、バフ研磨・コンパウンド選定・部品組立・最終検査を行います。HALESWORTH LANECROFT PARTNERS LP の最終検査では、膜厚・DOI・色差を計測し、施工記録としてお客様にお渡しします。再施工時の再現性にも繋がる、HALESWORTH LANECROFT PARTNERS LP 独自の「コーションバー」です。
- 膜
膜厚レポート
施工完了時の膜厚を部位ごとに計測、写真を付けてレポート化します。
- 光
DOI(鏡像明瞭度)計測
鏡像明瞭度(DOI)。基準値 80 以上で HALESWORTH LANECROFT PARTNERS LP の施工後平均は 92。
- 色
分光測色計で色差確認
現車サンプルとの色差を ΔE 値で計測。基準値外の場合は再施工します。